随着科技的不断进步,各行各业都在寻求更加高效、准确的方法来提升生产效率与产品质量。在众多技术应用中,机器视觉检测正逐渐成为工业领域的一颗新星。
一、从人工检查到自动化检验 在过去,很多企业依赖人力进行产品的质量控制。然而,这种方式显然具有诸多局限性——不仅容易产生人为误差,还会导致工作效率低下。面对这一挑战,越来越多的企业将目光投向了机器视觉检测技术。
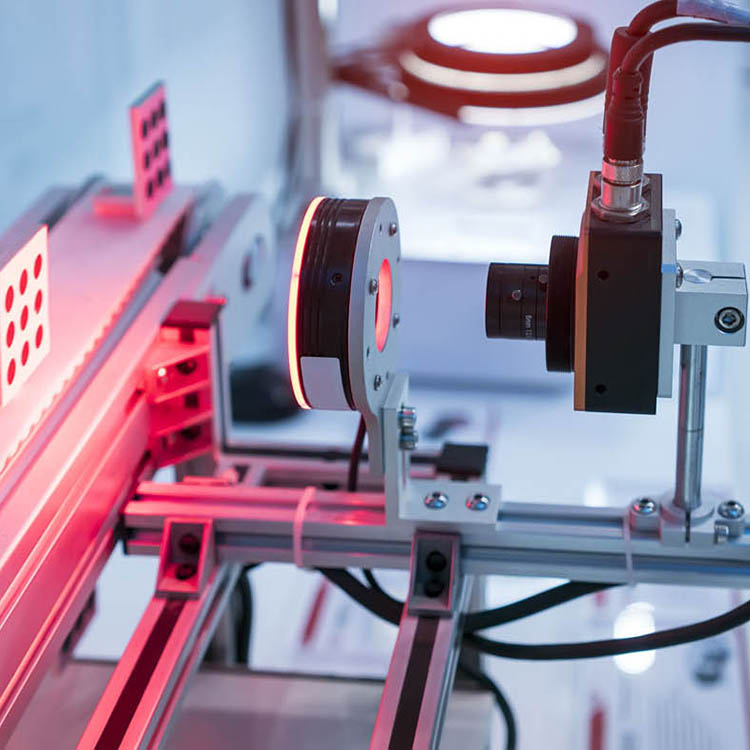
二、机器视觉检测的核心优势 1. 高效准确:通过精密算法和传感器的配合使用,机器视觉系统可以实现24小时不间断工作,并且能够快速识别并标记出瑕疵或缺陷,大大提升了生产效率与质量控制水平。 2. 成本效益高:相较于人力检查,机器视觉检测不仅减少了人工成本,还因为其高度精准的特点,在长期运营中显著降低了企业的维护及返工费用。 3. 灵活性强:不同应用场景下,机器视觉系统可通过调整参数轻松应对各种复杂状况,满足多元化需求。
三、应用案例——电子产品制造中的智能守护者 在电子制造业,机器视觉检测被广泛应用于封装测试环节。这里以手机屏幕的检测为例,在流水线上,每个显示屏表面微小瑕疵都可能影响最终产品的用户体验。这时,通过安装高分辨率成像设备和相应的图像分析软件,可以迅速识别出任何可能存在的缺陷,并将其剔除在外。
四、未来展望——工业4.0时代的智能化伙伴 尽管技术日新月异,但机器视觉检测仍然具有巨大的潜力可挖掘。随着物联网、大数据等新兴技术的进一步融合,我们有理由相信,在不久将来,基于更先进算法与硬件支持下的机器视觉系统将在更多领域展现出强大实力。
总结:机器视觉检测作为工业制造中不可或缺的一部分,正逐步改变着生产方式和管理模式。未来,它将继续为各行各业带来更加智能、高效的解决方案,助力实现更高层次的智能制造目标。