近年来,随着工业技术不断革新,在复杂多变的制造环境中,传统的人工检查已逐渐无法满足高效、准确的质量控制需求。此时,一种全新的品质管理方式——机器视觉检测技术应运而生。
首先,我们来了解什么是机器视觉检测技术?简单而言,它是一种模仿人眼视觉处理和分析图像的功能,并将这些功能集成到自动化系统中,从而实现在生产线上的快速、精确的质量控制。通过配备高精度相机、光源及复杂的算法,机器视觉能够在毫秒内完成从采集到评估的全过程。
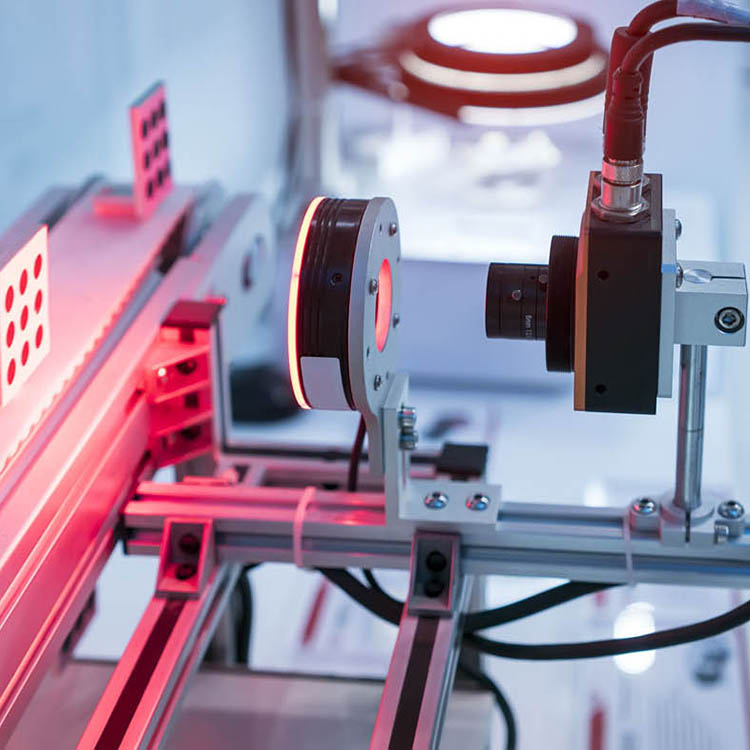
在机械行业,这一技术尤为关键。例如,在汽车制造业中,无论是车身焊接还是零部件装配,都需要确保每一个环节都达到高标准。然而人工检测无法长时间保持注意力的高度集中和精确度的一致性,而机器视觉则可以长时间工作且精度恒定。它能够精准识别表面瑕疵、尺寸偏差等问题,避免了因人为疏忽导致的召回事件。
不仅如此,在电子制造过程中,由于器件体积微小,依靠人眼进行精细检查几乎不可能实现完美无误的效果,此时机器视觉检测技术就显得尤为重要。它可以将缺陷从成千上万个组件中迅速找出来,并自动剔除不合格产品。这对于那些对精度要求极为严苛的企业来说至关重要。
当然,在实际应用过程中也存在一些挑战。比如如何确保算法的训练数据足够全面覆盖各类可能情况?又或者面对不断更新换代的产品规格,原有的检测系统还能否快速适应新的需求呢?这些问题都考验着制造企业的技术水平和创新能力。
总体来看,机器视觉技术正在改变现代制造业的发展轨迹,帮助企业实现从经验型生产向数字化精确管控转型。随着5G、人工智能等新兴科技的日益成熟与融合应用,相信未来的生产线将具备更高的自动化水平、更少的人为错误,以及更加高效的运转效率。